Thuis · Nieuws · Industrie nieuws · Glas snijden: complete gids voor het scoren, breken en afwerken van randen
Glas snijden: complete gids voor het scoren, breken en afwerken van randen
Auteur: BeheerderDate: Sep 16,2026
Stel dat de vervangende ruit voor een fotolijst 3 mm te breed is. Stel dat een plank van floatglas een inkeping nodig heeft voor een hoekbeugel, of dat een ovendeur een duidelijk kijkvenster nodig heeft. Alle drie de banen delen hetzelfde antwoord: scoor het oppervlak en breek het vervolgens netjes af. Glas wordt niet gesneden zoals hout of plastic wordt gesneden. Een zaagblad laat een afgebroken, door spanning gevulde rand achter, en een universeel mes kan helemaal geen gecontroleerde scheur veroorzaken.
Eerst de conclusie: glas snijden is een gecontroleerde breuk, geen snijproces. Een klein hardmetalen of diamantwieltje in een glassnijder maakt geen groef uit de plaat. Het markeert het oppervlak met een haarlijnscheur, en de breukstap geeft die scheur eenvoudigweg een reden om door de volledige dikte te reizen. Als je de juiste score hebt, doet het glas het meeste werk voor je.
Wat er gebeurt als je glas scoort
Glas is een amorfe vaste stof en heeft dus geen korrel- of kristalrichting die een breuk kan begeleiden. Wanneer het geharde wiel onder stevige, gelijkmatige druk over het oppervlak rolt, laat het een ondiepe lijn van microscheurtjes achter. De ingekerfde zijde van de plaat wordt het zwakke vlak. Door het glas te buigen komt dat oppervlak onder spanning te staan, en de scheur loopt snel langs de lijn van de grootste schade totdat de twee delen uiteenvallen.
Er volgen twee regels. Ten eerste volgt de scheur de diepste ononderbroken fout, daarom scoor je in één keer en retoucheer je deze nooit. Ten tweede moet de buigkracht dicht bij de lijn worden uitgeoefend. Als de steun een paar millimeter verwijderd is van de kerf, concentreert de spanning zich op de scheurpunt en breekt de plaat. Als de steun centimeters verwijderd is, verspreidt de spanning zich en dwaalt de scheur af.
Snijolie is om dezelfde reden van belang. Een dunne oliefilm zorgt ervoor dat het wiel niet gaat slippen, voorkomt dat microchips terug in het glas worden gedrukt en laat de scheur in een rechte lijn opengaan. Kerosine, lichte machineolie of een in de handel verkrijgbare glassnijolie werken allemaal.
Gereedschappen en materialen
De lijst voor handmatig snijden is kort en elk item lost een specifiek probleem op.
Tabel 1 – Een basisgereedschapsset voor het snijden van glas. De snijwielhoek is afgestemd op de glasdikte.
Gereedschap
Baan
Selectie opmerking
Glassnijder (hardmetalen wiel)
Scoort het oppervlak
135° wiel voor glas tot 4 mm; 150–160° wiel voor 5–10 mm
Snijolie
Smeert het wiel en houdt de scheur schoon
Kerosine of lichte machineolie, aangebracht op het wiel of de lijn
Richtliniaal met kurk of tape aan de onderzijde
Leidt de scorelijn
Voorkomt uitglijden en beschermt het glasoppervlak
Lopende tang
Breekt smalle afsnijdingen
Past een gelijkmatig buigmoment toe aan beide zijden van de partituur
Diamantsteen of siliciumcarbidepapier
Maakt het frisse randje af
Verwijdert scherpe randen en microchips
De wielhoek is de minst begrepen specificatie. Een steil wiel (154–160°) past bij dik glas omdat het een diepe, smalle scheur creëert; een ondieper wiel (135°) is geschikt voor dun glas en gebogen sneden. Het gebruik van de verkeerde hoek is een stille oorzaak van velen “waarom brak het scheef?” momenten.
Hoe u glas snijdt in zes stappen
De onderstaande volgorde werkt voor gegloeid natronkalkfloatglas en voor de meeste optische glazen met gegloeide kroon, met de gekerfde kant naar boven.
Reinig het glas en het werkoppervlak. Elke stofkorrel onder het wiel kan de scheur afbuigen en een chip veroorzaken. Veeg beide zijden af met een pluisvrije doek en glasreiniger.
Smeren en positioneren. Breng snijolie aan op het wiel of langs de beoogde lijn en plaats vervolgens een richtliniaal met kurk, zodat het wiel langs de rand beweegt.
Scoor in één pass. Begin aan de verste rand, trek de frees naar u toe, houd het wiel loodrecht op het oppervlak en oefen een constante druk uit. Je zou een licht gesis moeten horen en de lijn zou er uit moeten zien als een kras in plaats van als een groef. Stop er niet mee en kom er niet meer over terug.
Voer indien nodig de score uit. Een lopende tang loopt over de lijn een paar millimeter achter de rand; knijp zachtjes en de scheur beweegt zich voort langs de volledige partituur. Deze stap helpt bij dik glas en bij afsnijdingen die breder zijn dan uw handpalm.
Breek het blad. Plaats een plug of een houten regel direct onder de score, met de score bovenaan. Druk snel aan één kant met beide handen, of met één hand voor smalle stroken. De scheur gaat open vanaf het bovenoppervlak en de breuk volgt de lijn met een duidelijke klik.
Maak de rand af. Ga met een siliciumcarbidesteen, een diamantvijl of fijn schuurpapier langs de nieuwe rand in een hoek van ongeveer 45° om de scherpe bramen en kleine spanen te verwijderen.
Het bovenstaande profiel verklaart waarom de meeste beginners falen: de druk daalt aan het begin, stijgt in het midden en daalt weer aan het einde. Als de lijn vervaagt, ga er dan niet meer overheen. Plaats de snijder naast de lijn, draai het glas en begin een nieuwe inkerving op een nieuw stuk als het eerste er ongelijk uitziet.
Welke glassoorten kun je met de hand snijden?
Gegloeid floatglas, het standaard raam- en plankmateriaal, is het gemakkelijkst te snijden omdat de interne spanning laag en uniform is. Optische glazen van Crown, zoals de B270, zijn nauwe verwanten van floatglas en scoren en breken ook voorspelbaar. Daarom worden er instrumentruiten en blanco spiegels van gemaakt. Borosilicaatglas is moeilijker schoon te breken; het is sterker en beter bestand tegen thermische schokken, dus de inkerving moet dieper zijn en de breuk steviger. Gelaagd glas kan worden gesneden, maar beide ruiten hebben een kerflijn nodig en de kunststof tussenlaag moet met een mes worden gesneden. Gehard glas kan na het temperen helemaal niet meer worden gesneden; een diepe inkerving verlicht de interne spanning en het vel barst in kleine fragmenten. In het onderstaande diagram worden de praktische verschillen samengevat, waarbij typische moeilijkheidswaarden voor workshops worden gebruikt.
Thuis optisch glas snijden
Als uw onderdeel een vlak venster, een blanco lens of een onderdeel van een hobbyinstrument is, zijn dezelfde frezen en dezelfde zes stappen van toepassing. B270, een natronkalkkroon, snijdt bijna als floatglas en laat goed door in het zichtbare bereik, dus het is een gebruikelijke keuze voor optische doe-het-zelframen. K9/BK7 is harder en heeft een scherper wiel, een lichtere aanraking en randslijpen nodig voordat het onderdeel bruikbaar is in een optisch pad. Kwartsglas behoort geheel tot een andere categorie: het vereist diamantgereedschap en met de hand scoren is niet praktisch. Als het onderdeel bestemd is voor een optisch systeem, veranderen de tolerantie-eisen; een korte handleiding voor de praktische kwaliteitseisen voor optisch glas legt uit wat u moet controleren.
Zodra het onderdeel een optische functie heeft – een laservenster, een filter met neutrale dichtheid of een UV-afsnijfilter – doet het uiterlijk er niet meer toe en neemt de geometrie het over. Een met de hand gebarsten rand is zelden recht tot beter dan ongeveer ±0,5 mm over 300 mm, en bevat microchips die licht verstrooien. Een op de rand geslepen optische component houdt de parallelliteit en afmetingen binnen een veel nauwere tolerantie, doorgaans ±0,05 mm of beter. Voor een K9/BK7-raam van 3 mm, gesneden tot 50 x 50 mm, slijpt een specialist de randen, schuint ze af en inspecteert de oppervlakken vóór verzending.
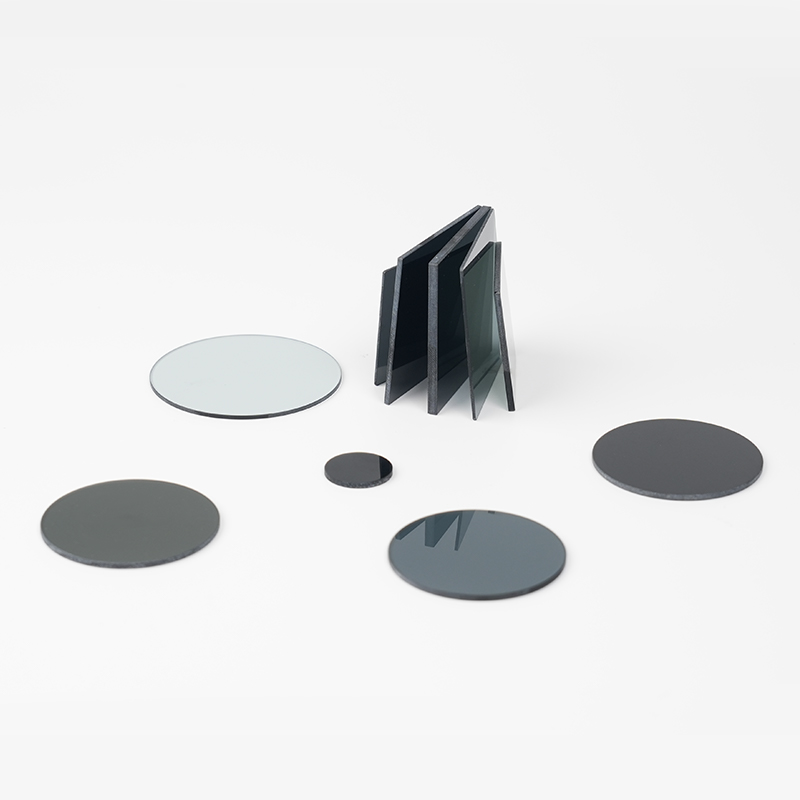
Filterglas voegt nog een beperking toe. Een filter met neutrale dichtheid moet het licht gelijkmatig over zijn heldere opening verzwakken; een afgebroken rand verandert het effectieve diafragma en kan de kalibratie verschuiven. Hetzelfde geldt voor afsnijfilters die spectrale randen definiëren. Filterblanco's mogen alleen worden gekerfd en gebroken als de rand buiten het optische pad valt; anders moeten de randen na het snijden worden geslepen.
Dat is de reden waarom fabrikanten optisch glas verwerken in plaats van het simpelweg te breken: CNC-schrijven, randslijpen, polijsten, afschuinen en coaten gebeuren allemaal nadat de plano is gesneden. Als uw tekening een tolerantiemarkering bevat, is handmatig snijden niet langer de juiste methode.
Wanneer moet u het aan een specialist overdragen?
Handmethoden zijn in vier situaties niet meer verstandig:
Dik of gelaagd architectonisch glas, waarbij een fout een dure ruit verspilt;
Gehard of gebogen glas, waar na het vormen helemaal geen krassen meer in komen;
Onderdelen met gaten, inkepingen of niet-rechte contouren, waarvoor diamantboren of CNC-vormgeving nodig is;
Elk onderdeel met een gespecificeerde randkwaliteit of maattolerantie, vooral als het in een optische straal wordt geplaatst.
Voor deze klussen is een fabrikant met de juiste apparatuur goedkoper dan het geruïneerde materiaal. Nantong Xiangyang Optical Element verwerkt bijvoorbeeld sinds 1996 optisch glas en filters en levert regelmatig op maat gesneden B270-, K9/BK7-, kwarts- en filterglasplaten met geslepen en gepolijste randen. Wanneer uw onderdeel een tolerantieaankondiging draagt, is dit sneller stuur een tekening naar een glasspecialist dan te experimenteren met een handsnijder.
Veelgestelde vragen over het snijden van glas
Q1. Kan gehard glas worden gesneden?
Nee. Gehard glas wordt onder gecontroleerde spanning gekoeld, en bij elke diepe kerf wordt die spanning opgeheven, waardoor de plaat in kleine fragmenten uiteenvalt. Het temperen gebeurt altijd na het snijden, dus als de maat niet veranderd kan worden, bestel dan eerst een ruit op maat voordat deze getemperd wordt.
Vraag 2. Wat is het beste gereedschap om glas te snijden?
Een hardmetalen glassnijder met een wiel van 135–160° is de standaard voor rechte lijnen. Gebruik een cirkelsnijder of een diamantfrees voor rondingen en gaten; voor vlakke, rechte sneden geven een basisfrees en een liniaal de schoonste score.
Q3. Kun je glas snijden zonder een glassnijder?
Een hardmetalen kraspen, een geharde vijlrand of zelfs een nieuw mes kunnen een bruikbare kerflijn in dun glas krassen. Methoden met verwarmde snaren werken op flessen en buizen, maar voor vlakglas is een goed snijwiel veel betrouwbaarder.
Q4. Kan glas worden gesneden met een Dremel?
Een Dremel met een diamantbit slijpt in plaats van scoort. Het is handig voor gaten, rondingen en inkepingen, maar de resulterende rand is ruw en moet worden geslepen en gepolijst. Rechte sneden zijn schoner en sneller met een wielsnijder.
Vraag 5. Waarom barst mijn glas buiten de breuklijn?
Meestal omdat de score te oppervlakkig was, de druk halverwege de pass veranderde, het wiel bot was of de buigkracht te ver van de lijn werd uitgeoefend. Houd de steun binnen enkele millimeters van de partituur en voltooi de partituur in één ononderbroken pass.
Vraag 6. Verzwakt het snijden van glas het?
Elke snijkant bevat kleine breukjes. Door de rand te schuren en te slijpen, worden deze breuken verwijderd en wordt de sterkte van de rand aanzienlijk vergroot. Daarom worden optische componenten altijd geleverd met geslepen en gepolijste randen in plaats van ruwe afgebroken randen.